También te puede gustar
 Nombre: Espárrago de doble extremo Fujian Monel 400 Material: Monel 400 Norma: ASME B18.2.1 Tamaño: 5/16 a 4 pulgadas Longitud: 30 a 1000 mm Clase: 12.9 Característica: Resistente al ácido fluorhídricoQS Fastener: Monel 400 Double End Stud
 Nombre: Espárrago de doble extremo Inconel 625 Material: Inconel 625 Norma: ASME B18.2.1 Tamaño: 5/16 a 4 pulgadas Longitud: 30 a 1000 mm Clase: 12.9 Característica: Alta resistencia a la fluencia, resistencia duradera y resistencia a la corrosiónQS Fastener: Inconel 625 Double End Stud
 Nombre: Sujetador de alta resistencia Xiamen Inconel 600 Material: Inconel 600 Norma: ASME Tamaño: 5/16 a 4 pulgadas Longitud: 30 a 1000 mm Clase: 12.9 Característica: Alta resistencia a la fluencia, resistencia duradera y resistencia a la corrosiónQS Fastener: Inconel 600 High Strength Fastener
 Nombre: Perno prisionero Inconel 600 Putian Material: Inconel 600 Norma: ASME B18.2.1 Tamaño: 5/16 a 4 pulgadas Longitud: 30 a 1000 mm Clase: 12.9 Característica: Alta resistencia a la fluencia, resistencia duradera y resistencia a la corrosiónQS Fastener: Inconel 600 Stud Bolt


Tuerca hexagonal M4 DIN934, fabricada en acero inoxidable SS 304 de primera calidad según la norma DIN 934, se suministra en color natural sin recubrimiento, más resistente a la corrosión y ecológica. Rosca universal M4 que aprieta fácilmente estructuras de precisión en electrónica, instrumentos, muebles, etc.; alta resistencia, tolera altas y bajas temperaturas: un solo montaje, larga vida útil.
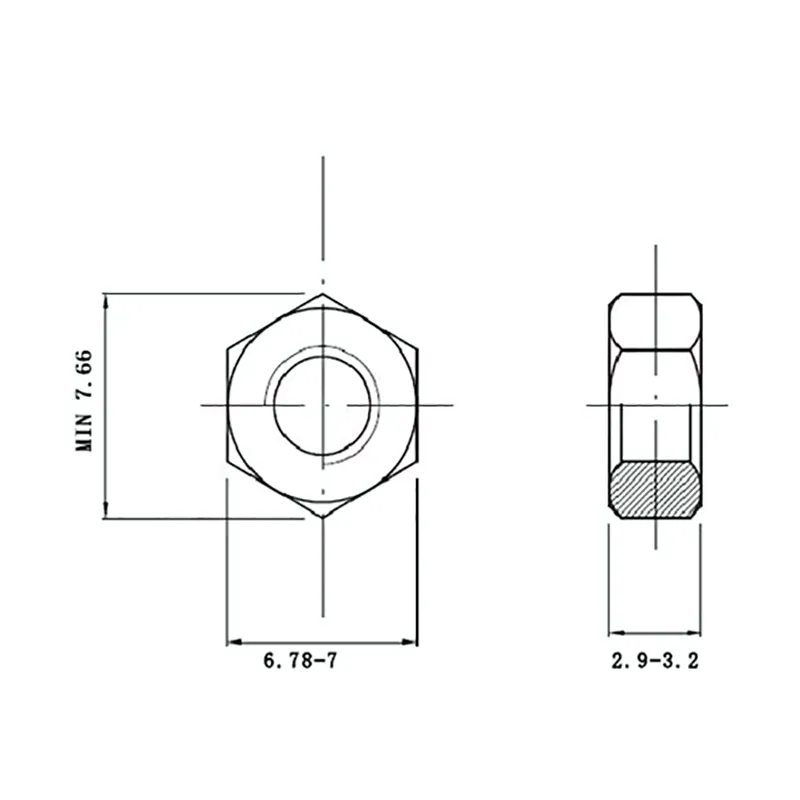
El “galling” (bloqueo por adherencia) es el modo de fallo más común en elementos de fijación de acero inoxidable; consiste en desgaste adhesivo y soldadura en frío del material bajo altas presiones y micro-movimientos. A continuación se analiza sistemáticamente el problema desde el punto de vista del material, aportando datos cuantitativos igualmente válidos para tuercas micro-métricas como la Tuerca hexagonal M4 DIN934.
1. Composición y microestructura de la aleación
SS 304/316: 18 %Cr-8 %Ni-2 %Mo. Con Cr ≥ 16 % se genera una película pasiva de Cr₂O₃ >10 nm, dureza HV≈1500; pero por encima de 15 N·m de torque la película se rompe instantáneamente y el substrato (HV≈200) queda expuesto, soldándose fácilmente al contraparte. El martensítico AISI 410 (HV≈450), al bajar el Cr al 12 %, presenta una película pasiva incompleta y reduce la probabilidad de galling en un 30 %, aunque empeora la resistencia a la corrosión: una indicación directa para la selección de Tuerca hexagonal M4 DIN934 de alta resistencia.
SS 304/316: 18 %Cr-8 %Ni-2 %Mo. Con Cr ≥ 16 % se genera una película pasiva de Cr₂O₃ >10 nm, dureza HV≈1500; pero por encima de 15 N·m de torque la película se rompe instantáneamente y el substrato (HV≈200) queda expuesto, soldándose fácilmente al contraparte. El martensítico AISI 410 (HV≈450), al bajar el Cr al 12 %, presenta una película pasiva incompleta y reduce la probabilidad de galling en un 30 %, aunque empeora la resistencia a la corrosión: una indicación directa para la selección de Tuerca hexagonal M4 DIN934 de alta resistencia.
2. Endurecimiento por deformación y rugosidad superficial
Tras el forjado en frío la dureza de la rosca 304 aumenta de HV 200 a HV 380 y la rugosidad Ra se sitúa en 0,4-0,8 µm. Si Ra>0,6 µm el área real de contacto es sólo el 4 % de la nominal, generando tensiones locales σ≈1,2 GPa (seis veces el límite elástico de 304: σ₀,₂=205 MPa) y flujo plástico local que forma “tumores” de metal transferido. Ensayos muestran que bajar Ra de 0,4 µm a 0,2 µm reduce el torque de galling un 35 %; este control es aplicable a la producción en serie de Tuerca hexagonal M4 DIN934.
Tras el forjado en frío la dureza de la rosca 304 aumenta de HV 200 a HV 380 y la rugosidad Ra se sitúa en 0,4-0,8 µm. Si Ra>0,6 µm el área real de contacto es sólo el 4 % de la nominal, generando tensiones locales σ≈1,2 GPa (seis veces el límite elástico de 304: σ₀,₂=205 MPa) y flujo plástico local que forma “tumores” de metal transferido. Ensayos muestran que bajar Ra de 0,4 µm a 0,2 µm reduce el torque de galling un 35 %; este control es aplicable a la producción en serie de Tuerca hexagonal M4 DIN934.
3. Equivalente de níquel y estabilidad de la austenita
El equivalente de níquel Nieq=Ni+30C+0,5Mn determina la estabilidad de la austenita. Si Nieq<28, la deformación induce α′-martensita (HV≈600), bruscamente más dura y abrasiva. Los tests indican que 304L (Nieq=26) presenta un 22 % más de probabilidad de galling que 316L (Nieq=32); por ello, para Tuerca hexagonal M4 DIN934 se recomienda Nieq≥30.
El equivalente de níquel Nieq=Ni+30C+0,5Mn determina la estabilidad de la austenita. Si Nieq<28, la deformación induce α′-martensita (HV≈600), bruscamente más dura y abrasiva. Los tests indican que 304L (Nieq=26) presenta un 22 % más de probabilidad de galling que 316L (Nieq=32); por ello, para Tuerca hexagonal M4 DIN934 se recomienda Nieq≥30.
4. Lubricación y reparación de la película pasiva
Una vez rota la película pasiva en ambientes con Cl⁻>50 ppm, el potencial de picadura Eb≈+0,23 V (ECS) y la velocidad de recomposición <0,5 nm/s no evitan el contacto metálico. Emplear una película seca de PTFE (μ=0,06) o una cera con MoS₂ reduce el torque de galling más del 50 %, factor crítico para Tuerca hexagonal M4 DIN934 en aplicaciones marinas.
Una vez rota la película pasiva en ambientes con Cl⁻>50 ppm, el potencial de picadura Eb≈+0,23 V (ECS) y la velocidad de recomposición <0,5 nm/s no evitan el contacto metálico. Emplear una película seca de PTFE (μ=0,06) o una cera con MoS₂ reduce el torque de galling más del 50 %, factor crítico para Tuerca hexagonal M4 DIN934 en aplicaciones marinas.
5. Influencia de la temperatura y del nitrurado
A T≥150 °C la capa de Cr₂O₃ crece 10 veces más rápido, pero el módulo E desciende un 12 % y se desprende con mayor facilidad. Un nitrurado gaseoso a baja temperatura (420 °C, NH₃, 20 h) genera una capa-S de 15 µm, dureza HV 1100 y μ=0,15, multiplicando por cinco la vida ante galling; este proceso ya se usa en serie para las versiones premium de Tuerca hexagonal M4 DIN934.
A T≥150 °C la capa de Cr₂O₃ crece 10 veces más rápido, pero el módulo E desciende un 12 % y se desprende con mayor facilidad. Un nitrurado gaseoso a baja temperatura (420 °C, NH₃, 20 h) genera una capa-S de 15 µm, dureza HV 1100 y μ=0,15, multiplicando por cinco la vida ante galling; este proceso ya se usa en serie para las versiones premium de Tuerca hexagonal M4 DIN934.
Conclusión: Para minimizar el galling deben controlarse conjuntamente la composición (Nieq≥30), la rugosidad Ra<0,4 µm y emplear lubricación con MoS₂ o una capa nitrurada, reduciendo la probabilidad de bloqueo del ~15 % a <1 %. Estas medidas son igualmente válidas durante todo el ciclo de vida de la Tuerca hexagonal M4 DIN934.