Cómo eliminar eficazmente las rebabas de los bordes de los pernos
autor: www.qishine.com
2026-07-23

Recientemente, durante nuestra inspección final de salida de un lote de B8Msujetadores de acero inoxidableCon destino a Portugal, descubrimos rebabas de diversa gravedad en los bordes de las cabezas hexagonales de los pernos. Nuestro intento inicial de utilizar una amoladora angular para la eliminación manual resultó insatisfactorio debido a la escasa estabilidad y la eliminación inconsistente del material, lo que provocó hendiduras irregulares en algunos bordes de las piezas, una consistencia visual deficiente y una eficiencia notablemente baja. Posteriormente, cambiamos al arenado para el tratamiento de lotes completos, lo que arrojó resultados significativamente mejores: las superficies quedaron uniformemente finas, las dimensiones críticas (como la distancia entre caras y la altura de la cabeza) permanecieron inalteradas, y el método demostró ser adecuado para operaciones de lotes grandes. Esta experiencia práctica también nos impulsó a revisar sistemáticamente las causas de la formación de rebabas y las posibles soluciones de proceso.
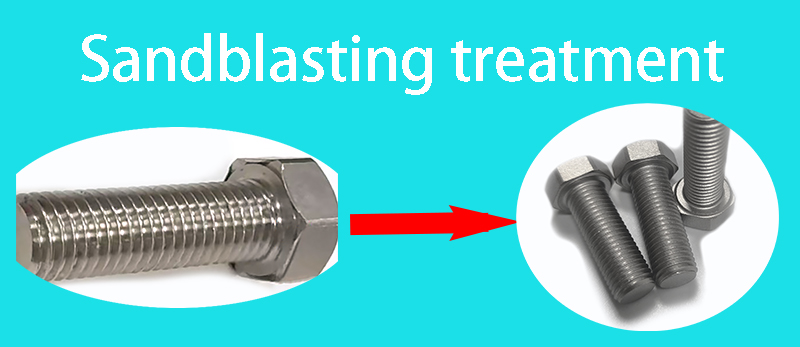
Tratamiento de chorro de arena
I. Mecanismo de formación de rebabas
En la fabricación de sujetadores, las rebabas son un defecto típico asociado con los procesos de conformado de plástico. Tomando como ejemplo el conformado en frío, cuando las piezas metálicas se extruyen y fluyen dentro de las cavidades de la matriz, parte del material puede introducirse en las líneas de separación de la matriz o en los espacios entre los punzones y la matriz, formando protuberancias delgadas en forma de lámina o de espiga, conocidas como rebabas. Su tamaño, forma y distribución están influenciados por factores como el espacio libre de la matriz, la fluidez del material, las condiciones de lubricación y la velocidad de conformado. Si bien las rebabas no se pueden eliminar por completo, se pueden controlar eficazmente mediante tratamientos posteriores al procesamiento.
En la fabricación de sujetadores, las rebabas son un defecto típico asociado con los procesos de conformado de plástico. Tomando como ejemplo el conformado en frío, cuando las piezas metálicas se extruyen y fluyen dentro de las cavidades de la matriz, parte del material puede introducirse en las líneas de separación de la matriz o en los espacios entre los punzones y la matriz, formando protuberancias delgadas en forma de lámina o de espiga, conocidas como rebabas. Su tamaño, forma y distribución están influenciados por factores como el espacio libre de la matriz, la fluidez del material, las condiciones de lubricación y la velocidad de conformado. Si bien las rebabas no se pueden eliminar por completo, se pueden controlar eficazmente mediante tratamientos posteriores al procesamiento.
II. Comparación de los procesos de eliminación de rebabas
Además del arenado, en la industria se utilizan habitualmente los siguientes métodos consolidados para la eliminación por lotes de rebabas en elementos de fijación:
Además del arenado, en la industria se utilizan habitualmente los siguientes métodos consolidados para la eliminación por lotes de rebabas en elementos de fijación:
1. Acabado vibratorio
En este método, las piezas se colocan junto con el material abrasivo y el compuesto en un recipiente vibratorio. Las vibraciones tridimensionales de alta frecuencia hacen que el material abrasivo frote continuamente contra los bordes y las superficies de las piezas, logrando así el desbarbado y el alisado de la superficie. En piezas geométricamente regulares, como las cabezas hexagonales, el material abrasivo se adapta bien a los contornos de los bordes, proporcionando una cobertura relativamente uniforme.
En este método, las piezas se colocan junto con el material abrasivo y el compuesto en un recipiente vibratorio. Las vibraciones tridimensionales de alta frecuencia hacen que el material abrasivo frote continuamente contra los bordes y las superficies de las piezas, logrando así el desbarbado y el alisado de la superficie. En piezas geométricamente regulares, como las cabezas hexagonales, el material abrasivo se adapta bien a los contornos de los bordes, proporcionando una cobertura relativamente uniforme.
- Ventajas: Gran capacidad de carga por lote, mínima intervención manual, bajos costes operativos y efecto adicional de pulido de la superficie.
- Limitaciones: Puede que no tenga la fuerza de corte suficiente para rebabas de raíz gruesa o fuertemente adheridas, con el riesgo de que queden rebabas residuales que requieran reprocesamiento en algunas piezas.
- Aplicabilidad: Adecuado para elementos de fijación comunes en grandes lotes, con requisitos de acabado superficial moderados y una severidad de rebaba controlable.
- Limitaciones: Puede que no tenga la fuerza de corte suficiente para rebabas de raíz gruesa o fuertemente adheridas, con el riesgo de que queden rebabas residuales que requieran reprocesamiento en algunas piezas.
- Aplicabilidad: Adecuado para elementos de fijación comunes en grandes lotes, con requisitos de acabado superficial moderados y una severidad de rebaba controlable.
2. Desbarbado electroquímico
Basándose en el principio de disolución anódica en electroquímica, la pieza de trabajo actúa como ánodo, mientras que una herramienta catódica de forma especial se coloca cerca de las rebabas. Bajo la acción del electrolito, la densidad de corriente se concentra en las puntas, lo que provoca que las rebabas se disuelvan de forma rápida y selectiva. Este método es particularmente eficaz para áreas complejas o de difícil acceso, como orificios transversales y cavidades internas.
Basándose en el principio de disolución anódica en electroquímica, la pieza de trabajo actúa como ánodo, mientras que una herramienta catódica de forma especial se coloca cerca de las rebabas. Bajo la acción del electrolito, la densidad de corriente se concentra en las puntas, lo que provoca que las rebabas se disuelvan de forma rápida y selectiva. Este método es particularmente eficaz para áreas complejas o de difícil acceso, como orificios transversales y cavidades internas.
- Ventajas: Tiempo de ciclo muy corto por pieza (desde unos pocos segundos hasta varias decenas de segundos), sin fuerza de contacto mecánico, sin riesgo de deformación de la pieza y capacidad para el procesamiento simultáneo en múltiples estaciones.
- Desventajas: Los electrolitos son corrosivos, por lo que requieren procesos exhaustivos de limpieza y neutralización, además de un tratamiento anticorrosión mejorado; el brillo de la superficie en las zonas adyacentes a las rebabas puede verse reducido, por lo que se necesita una evaluación cuidadosa para los requisitos estéticos exigentes; si los parámetros no se controlan adecuadamente, existe un ligero riesgo de cambios dimensionales.
- Aplicabilidad: Adecuado para piezas de estructura compleja donde se prioriza la eficiencia del desbarbado y donde las instalaciones de postratamiento están bien establecidas.
- Desventajas: Los electrolitos son corrosivos, por lo que requieren procesos exhaustivos de limpieza y neutralización, además de un tratamiento anticorrosión mejorado; el brillo de la superficie en las zonas adyacentes a las rebabas puede verse reducido, por lo que se necesita una evaluación cuidadosa para los requisitos estéticos exigentes; si los parámetros no se controlan adecuadamente, existe un ligero riesgo de cambios dimensionales.
- Aplicabilidad: Adecuado para piezas de estructura compleja donde se prioriza la eficiencia del desbarbado y donde las instalaciones de postratamiento están bien establecidas.
3. Acabado abrasivo magnético
Este proceso utiliza un campo magnético para impulsar un medio abrasivo magnético (generalmente de acero inoxidable en forma de pasador) que gira y se agita a alta velocidad dentro de un recipiente, generando fricción y cizallamiento continuos en todas las superficies expuestas, así como en puntos ciegos como orificios, ranuras y grietas internas. Las rebabas en los bordes de las cabezas hexagonales se eliminan eficazmente, logrando una buena uniformidad superficial general.
Este proceso utiliza un campo magnético para impulsar un medio abrasivo magnético (generalmente de acero inoxidable en forma de pasador) que gira y se agita a alta velocidad dentro de un recipiente, generando fricción y cizallamiento continuos en todas las superficies expuestas, así como en puntos ciegos como orificios, ranuras y grietas internas. Las rebabas en los bordes de las cabezas hexagonales se eliminan eficazmente, logrando una buena uniformidad superficial general.
- Ventajas: No daña el material base ni altera las dimensiones críticas; puede procesar simultáneamente piezas con formas especiales y lotes mixtos de gran volumen; es fácil de usar y tiene una vida útil relativamente larga.
- Limitaciones: Requiere una inversión inicial en equipos de moderada a alta; el tiempo de procesamiento por lote suele oscilar entre 5 y 20 minutos, lo que exige ajustes en los parámetros del proceso en función de la gravedad de las rebabas.
- Aplicabilidad: Adecuado para la producción en serie de elementos de fijación de acero inoxidable y acero aleado con altos requisitos de precisión dimensional y uniformidad superficial.
- Limitaciones: Requiere una inversión inicial en equipos de moderada a alta; el tiempo de procesamiento por lote suele oscilar entre 5 y 20 minutos, lo que exige ajustes en los parámetros del proceso en función de la gravedad de las rebabas.
- Aplicabilidad: Adecuado para la producción en serie de elementos de fijación de acero inoxidable y acero aleado con altos requisitos de precisión dimensional y uniformidad superficial.
III. Recomendaciones para la selección del proceso
Basado en una comparación exhaustiva, paraB8MDebido a las características específicas de las rebabas hexagonales en acero inoxidable, el acabado abrasivo magnético ofrece el mejor equilibrio entre control dimensional y uniformidad superficial, lo que lo hace especialmente adecuado para lotes de exportación con estrictos requisitos de estabilidad de calidad. Si el ciclo de producción es extremadamente ajustado y se dispone de una línea de limpieza posterior al tratamiento bien establecida, el desbarbado electroquímico puede ser una alternativa de alta eficiencia. Por otro lado, el acabado vibratorio es más apropiado para fijaciones estándar de gran volumen, con alta tolerancia y que requieren una alta eficiencia en costos.
Basado en una comparación exhaustiva, paraB8MDebido a las características específicas de las rebabas hexagonales en acero inoxidable, el acabado abrasivo magnético ofrece el mejor equilibrio entre control dimensional y uniformidad superficial, lo que lo hace especialmente adecuado para lotes de exportación con estrictos requisitos de estabilidad de calidad. Si el ciclo de producción es extremadamente ajustado y se dispone de una línea de limpieza posterior al tratamiento bien establecida, el desbarbado electroquímico puede ser una alternativa de alta eficiencia. Por otro lado, el acabado vibratorio es más apropiado para fijaciones estándar de gran volumen, con alta tolerancia y que requieren una alta eficiencia en costos.
En la fase de selección, recomendamos realizar una validación en lotes pequeños, teniendo en cuenta la gravedad de las rebabas, la capacidad de producción por turno, las bandas de tolerancia dimensional y las condiciones ambientales de soporte, antes de la implementación a gran escala, con el fin de lograr un equilibrio óptimo entre calidad, eficiencia y coste total de fabricación.
Qishine es la opción ideal para empresas EPC y contratistas de proyectos.
Sitio web: www.qishine.com
Correo electrónico:qishine@qishine.com
Teléfono: 0592-5225595
WhatsApp: +86 15960259563
+86 15985833169
Sitio web: www.qishine.com
Correo electrónico:qishine@qishine.com
Teléfono: 0592-5225595
WhatsApp: +86 15960259563
+86 15985833169
¿Qué inconvenientes debes tener en cuenta al comprar juntas aislantes?
Artículo relacionado

Errores comunes en la adquisición de juntas aislantes: desde "trampas de precios" hasta "selección de proveedores".
¿Qué inconvenientes debes tener en cuenta al comprar juntas aislantes?

El Gylon 3500, un material clásico de juntas de PTFE modificado de Garlock, se utiliza ampliamente en las industrias petroquímica, química y otras por su excelente resistencia a ácidos fuertes, disolventes y propiedades antifluencia.
Cómo comprar juntas aislantes Gylon 3500 originales a precios competitivos en China.