Рекомендовать продукты
 Название: Двусторонний штифт Fujian Monel 400 Материал: Монель 400 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Особенность: Устойчивость к фтористоводородной кислотеQS Fastener: Monel 400 Double End Stud
 Название: Двусторонний штифт из инконеля 625 Материал: Инконель 625 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокая прочность на разрыв, долговечность и коррозионная стойкостьQS Fastener: Inconel 625 Double End Stud
 Название: Высокопрочный крепеж Xiamen Inconel 600 Материал: Инконель 600 Стандарт: ASME Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокий предел текучести, высокая прочность и коррозионная стойкостьQS Fastener: Inconel 600 High Strength Fastener
 Название: Шпилька из инконеля 600 Материал: Инконель 600 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокая прочность на разрыв, долговечность и коррозионная стойкостьQS Fastener: Inconel 600 Stud Bolt


Болт-шпилька M4 SS316
QS Fastener: M4 SS316 Stud Bolt
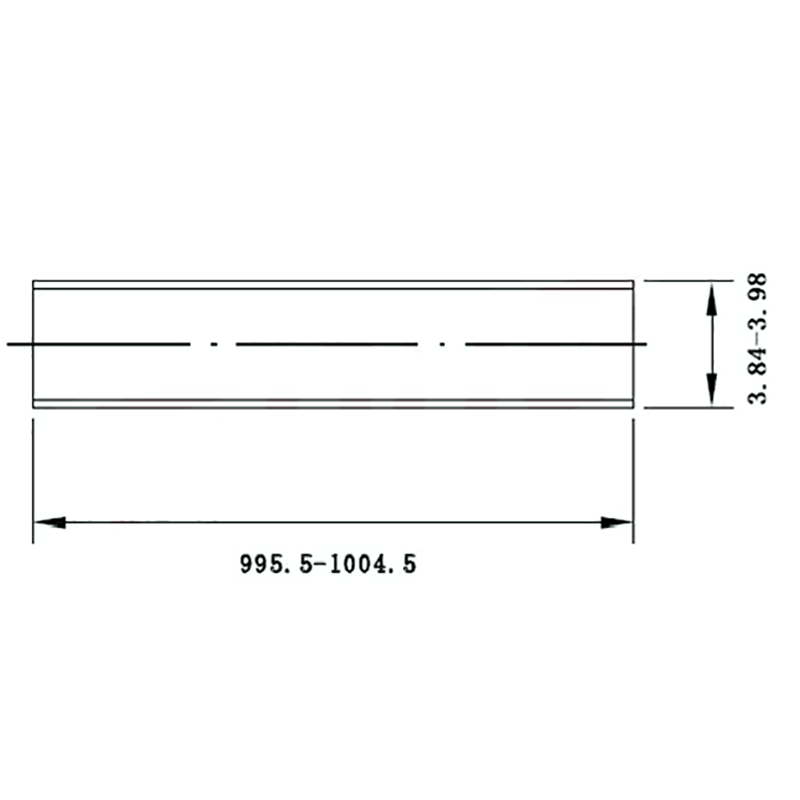
Наименование: Болт-шпилька M4 SS316
Стандарт: DIN976
Материал: SS316
Размер: M4
Длина: 1000 мм
Поверхность: Натуральный цвет
Стандарт: DIN976
Материал: SS316
Размер: M4
Длина: 1000 мм
Поверхность: Натуральный цвет
количество
Болт-шпилька M4 SS316 изготавливается строго по стандарту DIN976 из цельного прута аустенитной нержавеющей стали 316 методом прокатки. Обладает высокой коррозионной стойкостью, устойчив к хлорид-ионам и морской атмосфере. Изделие имеет полную резьбу по всей длине 1000 мм и может быть нарезано по требованию. Поверхность необработанная, без покрытий, исключающих риск загрязнения. Подходит для использования в пищевой, медицинской, судостроительной и химической промышленности, а также во влажных агрессивных средах. Это оптимальное решение для высококачественного монтажа и долговременных соединений, не требующих обслуживания.
Хотя болты из стали 316 славятся своей коррозионной стойкостью, при неправильном хранении они могут подвергаться точечной коррозии, межкристаллитной коррозии и коррозионному растрескиванию под напряжением под воздействием свободного хлора, контакта с другими металлами или влажных отложений. На основе стандартов ASTM A380/A967, ISO 3506-1 и технических рекомендаций китайского производителя MaiJin Metal (2025 год), можно выделить следующие пять ключевых принципов хранения, подтверждённых сторонними испытаниями и пригодных для включения в заводскую документацию или записи ISO 9001:
1. Относительная влажность воздуха ≤50 %, температура 5–35 °C
Согласно ASTM A380, даже 4-часовое пребывание плёнки влаги на поверхности аустенитной стали может вызвать точечную коррозию под действием хлорид-ионов. Склад должен быть оснащён осушителями или осушающими агентами, с ежедневной записью показателей температуры и влажности. В прибрежных районах рекомендуется поддерживать концентрацию хлоридов в воздухе на уровне ≤0,05 мг/м³ (по методу приложения D стандарта GB/T 18883-2022). Это правило применимо и к Болт-шпилька M4 SS316, поскольку резьбовые канавки способствуют задержке влаги.
Согласно ASTM A380, даже 4-часовое пребывание плёнки влаги на поверхности аустенитной стали может вызвать точечную коррозию под действием хлорид-ионов. Склад должен быть оснащён осушителями или осушающими агентами, с ежедневной записью показателей температуры и влажности. В прибрежных районах рекомендуется поддерживать концентрацию хлоридов в воздухе на уровне ≤0,05 мг/м³ (по методу приложения D стандарта GB/T 18883-2022). Это правило применимо и к Болт-шпилька M4 SS316, поскольку резьбовые канавки способствуют задержке влаги.
2. Хранение на расстоянии ≥100 мм от пола и стен, без прямого контакта с бетоном
Бетон содержит щелочи и соли, которые могут мигрировать по капиллярам к поверхности Болт-шпилька M4 SS316, создавая локальную среду с высоким pH и высоким содержанием солей, способствующую щелочному коррозионному растрескиванию. Рекомендуется использовать лотки с полимерным покрытием и ПЕ волнистые прокладки для поддонов, а также прокладки для защиты от влаги. Расстояние между штабелями должно быть не менее 300 мм для обеспечения вентиляции.
Бетон содержит щелочи и соли, которые могут мигрировать по капиллярам к поверхности Болт-шпилька M4 SS316, создавая локальную среду с высоким pH и высоким содержанием солей, способствующую щелочному коррозионному растрескиванию. Рекомендуется использовать лотки с полимерным покрытием и ПЕ волнистые прокладки для поддонов, а также прокладки для защиты от влаги. Расстояние между штабелями должно быть не менее 300 мм для обеспечения вентиляции.
3. Индивидуальная упаковка и изоляция от других металлов
При совместном хранении Болт-шпилька M4 SS316 с углеродистой сталью или медными сплавами в условиях конденсации возможно образование гальванической пары с разностью потенциалов ≥0,3 В, что уже через 30 дней может привести к появлению ржавчины. Каждую партию рекомендуется упаковывать в полиэтиленовые пакеты толщиной не менее 6 мкм с термической сваркой, добавляя силикагель (1 единица на 500 г), и помещать в многослойные ящики из ПП с перегородками. При временном извлечении использовать инструменты из нержавеющей стали или пластика, чтобы избежать загрязнения железом.
При совместном хранении Болт-шпилька M4 SS316 с углеродистой сталью или медными сплавами в условиях конденсации возможно образование гальванической пары с разностью потенциалов ≥0,3 В, что уже через 30 дней может привести к появлению ржавчины. Каждую партию рекомендуется упаковывать в полиэтиленовые пакеты толщиной не менее 6 мкм с термической сваркой, добавляя силикагель (1 единица на 500 г), и помещать в многослойные ящики из ПП с перегородками. При временном извлечении использовать инструменты из нержавеющей стали или пластика, чтобы избежать загрязнения железом.
4. Двойной контроль источников хлоридов
① При морской перевозке использовать только термически обработанные деревянные поддоны (KD, ISPM 15), обернутые антикоррозионной плёнкой VCI толщиной 0,1 мм, чтобы предотвратить осаждение солей морского воздуха.
① При морской перевозке использовать только термически обработанные деревянные поддоны (KD, ISPM 15), обернутые антикоррозионной плёнкой VCI толщиной 0,1 мм, чтобы предотвратить осаждение солей морского воздуха.
② На складе запрещено хранение химикатов, содержащих ионы хлора (например, соляной кислоты, отбеливателей). Пол рекомендуется регулярно протирать деионизированной водой с удельной электропроводностью ≤150 мкСм/см.
Эти меры позволяют снизить остаточное содержание ионов хлора на поверхности Болт-шпилька M4 SS316 до уровня <0,3 мкг/см².
Эти меры позволяют снизить остаточное содержание ионов хлора на поверхности Болт-шпилька M4 SS316 до уровня <0,3 мкг/см².
5. Ротация запасов и повторный контроль
Согласно таблице 7 стандарта ISO 3506-1:2020, после 90 дней хранения во влажной среде прочность при растяжении болтов из стали 316 не снижается, но если глубина точечной коррозии превышает 25 мкм, это может стать источником усталостных трещин. Рекомендуется применять принцип «первым пришёл — первым вышел» и ежеквартально проводить выборочный контроль 5 % партии: визуальный осмотр и увеличение в 10× для выявления ржавчины. При обнаружении даже единичных пятен ржавчины, всю партию следует пассивировать в растворе 20 % азотной кислоты + 2 % фтористоводородной кислоты при комнатной температуре в течение 20 минут, затем промыть, высушить и заново упаковать с нанесением защитного масла. Для Болт-шпилька M4 SS316 дополнительно проверяют резьбу с помощью калибров, чтобы убедиться в отсутствии заусениц после пассивации.
Согласно таблице 7 стандарта ISO 3506-1:2020, после 90 дней хранения во влажной среде прочность при растяжении болтов из стали 316 не снижается, но если глубина точечной коррозии превышает 25 мкм, это может стать источником усталостных трещин. Рекомендуется применять принцип «первым пришёл — первым вышел» и ежеквартально проводить выборочный контроль 5 % партии: визуальный осмотр и увеличение в 10× для выявления ржавчины. При обнаружении даже единичных пятен ржавчины, всю партию следует пассивировать в растворе 20 % азотной кислоты + 2 % фтористоводородной кислоты при комнатной температуре в течение 20 минут, затем промыть, высушить и заново упаковать с нанесением защитного масла. Для Болт-шпилька M4 SS316 дополнительно проверяют резьбу с помощью калибров, чтобы убедиться в отсутствии заусениц после пассивации.
Соблюдение вышеуказанных правил позволяет обеспечить Болт-шпилька M4 SS316 без признаков коррозии в течение более 10 лет при хранении в закрытых складах, что соответствует строгим требованиям морских платформ, химических предприятий и пищевой промышленности к «нулевой ржавчине» крепёжных изделий.