
Распространенные проблемы и решения болтовых креплений при установке
Болтовой крепёж удерживает фланцевые соединения, сосуды под давлением и стальные конструкции, и большинство отказов возникает на этапе монтажа, а не в эксплуатации. Четыре повторяющиеся проблемы — ослабление, повреждение резьбы, неподходящий материал и неправильная последовательность затяжки — предотвратимы, если проектировать, собирать и контролировать узел как единую систему, включая фланцевые прокладки и сам болтовой крепёж.
Почему болты ослабевают и как это предотвратить
Вибрация, перепады температуры и ползучесть в зоне контакта снижают предварительную затяжку. Когда усилие сжатия падает ниже уровня, необходимого для плотного прижатия поверхностей, соединение начинает двигаться, и болт отворачивается.
- Стопорные гайки и гайки с фрикционным элементом повышают трение в резьбе и препятствуют проворачиванию при вибрации.
- Стопорные шайбы с насечкой или пружинным профилем увеличивают трение и удерживают гайку от проворота.
- Резьбовые фиксирующие составы полимеризуются в зазоре резьбы и предотвращают самоотворачивание без изменения марки болта.
- Периодическая контрольная затяжка динамометрическим ключом подтверждает, что предварительная нагрузка сохраняется.
Чистота и смазка тоже важны: песок и окалина, оставшиеся в стыке, работают как пружина и снижают усилие сжатия, а единая смазка делает трение повторяемым от болта к болту.
Повреждение резьбы: причины и контроль
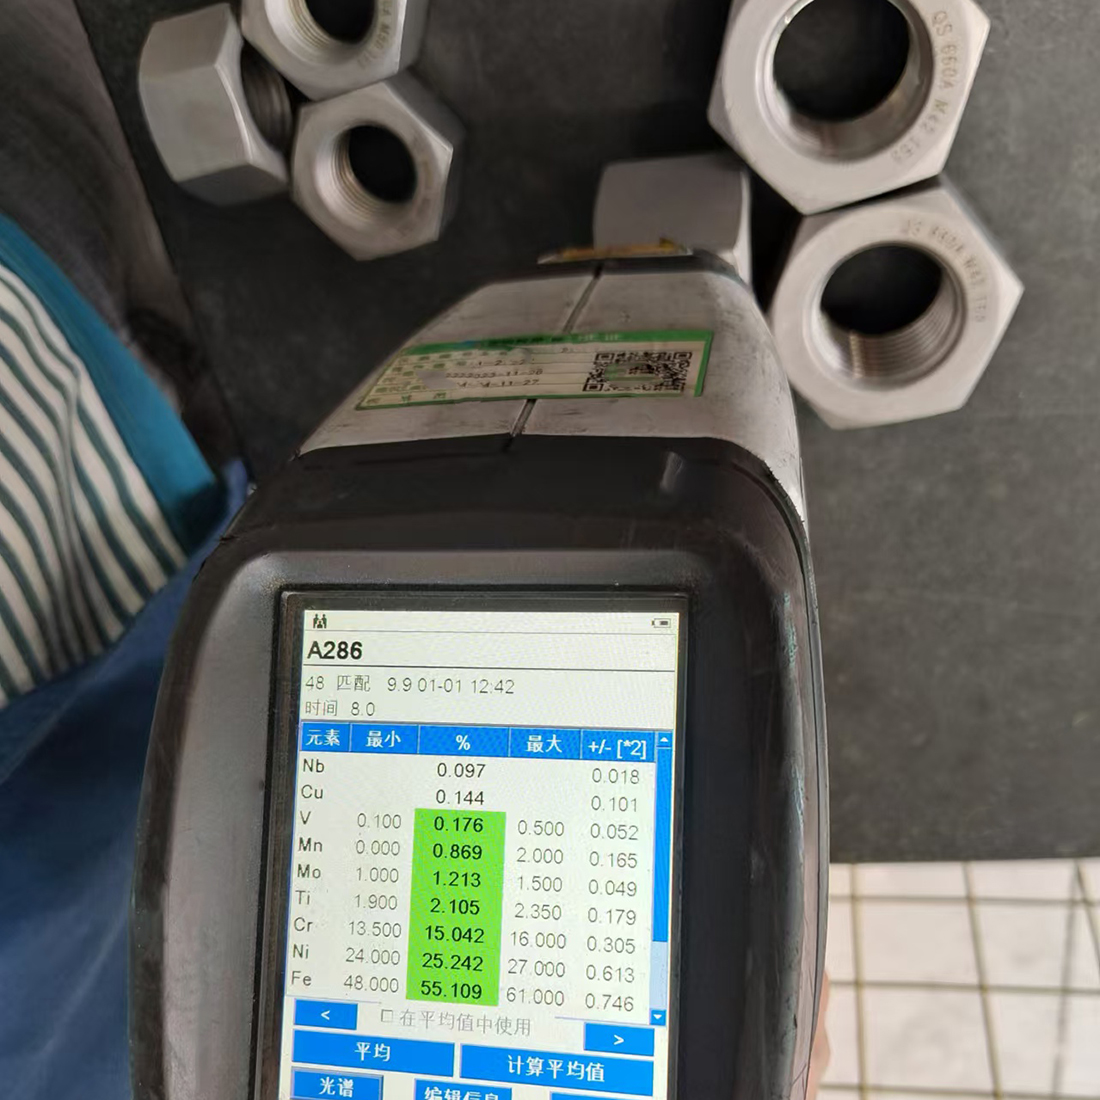
Сорванная, смятая или деформированная резьба возникает из-за неверного момента затяжки, несовпадения шага резьбы, изношенного инструмента или низкого качества материала. Повреждённая резьба не удерживает предварительную нагрузку и может вывести из строя всё соединение, поэтому проверяйте каждую шпильку и гайку до сборки.
- Визуальный осмотр — ищите износ, забоины, коррозию и деформации; поверхность резьбы должна быть чистой и сухой.
- Резьбовые калибры — калибр проход/непроход проверяет шаг и диаметр по стандарту.
- Измерение штангенциркулем и микрометром — контролируйте наружный диаметр, шаг и высоту профиля резьбы по чертежу.
- Неразрушающий контроль — ультразвуковой и магнитопорошковый методы выявляют внутренние и поверхностные трещины.
- Испытания на момент и предварительную нагрузку — подтверждают, что болт удерживает заданный момент затяжки без ползучести.
Повреждённые шпильки меняйте, а не восстанавливайте резьбу на площадке: восстановленная резьба редко возвращает первоначальную посадку, а риск остаётся в соединении.
Выбор материала болтов
Материал выбирают по условиям работы: температуре, коррозионной среде и нагрузке. Нержавеющая сталь, углеродистая сталь и легированная сталь покрывают большинство задач, но марка должна соответствовать среде и расчётной температуре.
- Прочность — прочность на растяжение и предел текучести должны перекрывать расчётную нагрузку с запасом.
- Коррозионная стойкость — во влажной, химически агрессивной или морской среде применяйте нержавеющие или покрытые болты, например горячеоцинкованную сталь.
- Температура — при высокой температуре нужна термическая стабильность, при низкой — вязкость, исключающая хрупкое разрушение.
- Масса и стоимость — плотность и цену материала согласуют с бюджетом проекта без потери характеристик.
- Механическая обработка и термообработка — легкообрабатываемые марки снижают себестоимость, а упрочняемые термообработкой позволяют повысить прочность.
Типовые сочетания, например шпильки ASTM A193 B7 с гайками ASTM A194 2H, показывают, как прочность и твёрдость согласуются в одном соединении.
| Фактор | Что проверять | Результат выбора |
|---|---|---|
| Прочность | Прочность на растяжение и предел текучести против расчётной нагрузки | Болт подобран с запасом до наступления текучести |
| Коррозия | Среда, влажность и хлориды | Выбран нержавеющий или покрытый болт |
| Температура | Расчётный минимум, максимум и цикличность | Термическая стабильность или низкотемпературная вязкость |
| Стоимость и обработка | Количество, допуски, термообработка | Легкообрабатываемая или термообработанная марка |
Примечание: значения справочные; марку крепежа и стандарт, указанный в чертеже, уточняйте отдельно.
Правильный монтаж и порядок затяжки
Ошибки монтажа — неверная последовательность затяжки, неравномерный момент или неподходящая длина болта — создают концентрацию напряжений и позволяют соединению ослабнуть. Следуйте инструкции производителя по затяжке и обучайте бригаду, которая ведёт работы.
- Крестообразная последовательность — затягивайте болты поэтапно, противоположными парами, чтобы прокладка и трубные фланцы обжимались равномерно.
- Равномерный момент затяжки — калиброванный динамометрический ключ и указанная смазка распределяют нагрузку по стыку.
- Правильный крепёж — длина и диаметр болта должны соответствовать толщине фланца, а класс гайки — марке болта.
- Контроль после монтажа — проверьте момент затяжки после гидроиспытаний или первого теплового цикла и зафиксируйте результат.
Запись марки болта, момента затяжки и даты контроля превращает разовый ремонт в прослеживаемое регламентное обслуживание.
Часто задаваемые вопросы
Почему болты ослабевают, даже если их затянули правильно?
Вибрация, перепады температуры и ползучесть со временем снижают предварительную нагрузку. Стопорные элементы, резьбовые фиксаторы и периодическая контрольная затяжка удерживают усилие сжатия.
Как проверить резьбу до монтажа?
Начните с визуального осмотра, затем проверьте резьбу калибром проход/непроход и измерениями; для ответственных соединений добавьте ультразвуковой или магнитопорошковый контроль.
Какой материал болтов применять при высоких температурах?
Выбирайте легированные марки с термической стабильностью и стойкостью к ползучести и сверяйтесь со стандартом на крепёж для расчётного диапазона температур.
Можно ли повторно использовать болты после разборки соединения?
Болты с утонением стержня, повреждённой резьбой или коррозией заменяют; если стандарт допускает повторное применение, проверьте размеры и момент затяжки перед сборкой.
Разработка жаропрочных сплавов
Стандарт и применение нержавеющей стали 660
Связанная статья


