Рекомендовать продукты
 Название: Двусторонний штифт Fujian Monel 400 Материал: Монель 400 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Особенность: Устойчивость к фтористоводородной кислотеQS Fastener: Monel 400 Double End Stud
 Название: Двусторонний штифт из инконеля 625 Материал: Инконель 625 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокая прочность на разрыв, долговечность и коррозионная стойкостьQS Fastener: Inconel 625 Double End Stud
 Название: Высокопрочный крепеж Xiamen Inconel 600 Материал: Инконель 600 Стандарт: ASME Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокий предел текучести, высокая прочность и коррозионная стойкостьQS Fastener: Inconel 600 High Strength Fastener
 Название: Шпилька из инконеля 600 Материал: Инконель 600 Стандарт: ASME B18.2.1 Размер: от 5/16 до 4 дюймов Длина: от 30 до 1000 мм Класс: 12.9 Характеристики: Высокая прочность на разрыв, долговечность и коррозионная стойкостьQS Fastener: Inconel 600 Stud Bolt


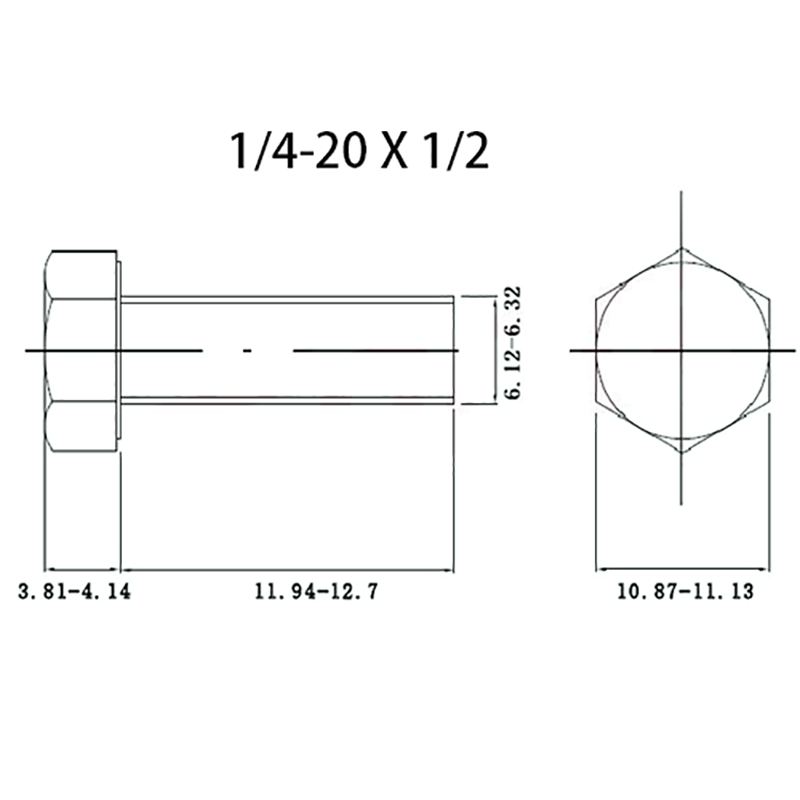
Как старший инженер по крепежным изделиям, я часто сталкиваюсь с проблемами растрескивания головок шестигранных винтов малого диаметра. Для шестигранных винтов диаметром 0,25 дюйма, изготовленных из нержавеющей стали SS304 и соответствующих стандарту ANSI B18.2.1, эта проблема хорошо изучена и решаема за счет правильного выбора материала и контроля технологического процесса.
I. Первопричины хруста в голове
Согласно GB/T 5779.1, трещины делятся на две категории: ковочные трещины и ковочные разрывы. Ковочные трещины обычно возникают во время резки заготовки или на ранней стадии ковки, появляясь на верхней поверхности или выступающей части утопленных головок. Ковочные разрывы происходят позже в процессе формования и чаще всего обнаруживаются в углах шестигранников, по периметру фланцев или по окружности круглых головок. Эти дефекты зависят от геометрии — головки в форме чашки, цилиндрические головки и головки с крестообразными углублениями подвергаются большей холодной деформации, что делает их более восприимчивыми к ним.
Согласно GB/T 5779.1, трещины делятся на две категории: ковочные трещины и ковочные разрывы. Ковочные трещины обычно возникают во время резки заготовки или на ранней стадии ковки, появляясь на верхней поверхности или выступающей части утопленных головок. Ковочные разрывы происходят позже в процессе формования и чаще всего обнаруживаются в углах шестигранников, по периметру фланцев или по окружности круглых головок. Эти дефекты зависят от геометрии — головки в форме чашки, цилиндрические головки и головки с крестообразными углублениями подвергаются большей холодной деформации, что делает их более восприимчивыми к ним.
II. Профилактические меры
Высокая твердость сырья и неметаллические включения являются основными причинами растрескивания. Для решения этой проблемы мы индивидуально подходим к каждому заказу шестигранных винтов, указывая в качестве материала проволоку из нержавеющей стали 304/316 с низкой твердостью и высокой чистотой. Мы также точно настраиваем параметры холодной ковки — уменьшаем скорость подачи и регулируем зазор матрицы — для минимизации упрочнения при деформации. Для ответственных применений мы внедряем 100% визуальный контроль (при необходимости дополняемый магнитопорошковым контролем) для отсеивания некачественных деталей. Многие китайские поставщики сейчас внедряют эти передовые методы, гарантируя, что даже небольшие партии шестигранных винтов проходят тот же строгий контроль технологического процесса, что и серийное производство.
Высокая твердость сырья и неметаллические включения являются основными причинами растрескивания. Для решения этой проблемы мы индивидуально подходим к каждому заказу шестигранных винтов, указывая в качестве материала проволоку из нержавеющей стали 304/316 с низкой твердостью и высокой чистотой. Мы также точно настраиваем параметры холодной ковки — уменьшаем скорость подачи и регулируем зазор матрицы — для минимизации упрочнения при деформации. Для ответственных применений мы внедряем 100% визуальный контроль (при необходимости дополняемый магнитопорошковым контролем) для отсеивания некачественных деталей. Многие китайские поставщики сейчас внедряют эти передовые методы, гарантируя, что даже небольшие партии шестигранных винтов проходят тот же строгий контроль технологического процесса, что и серийное производство.
III. Влияние на механические характеристики
Обширные внутренние испытания, включающие определение момента затяжки до разрушения и растягивающей нагрузки, подтверждают, что незначительные трещины в головке, попадающие в пределы допустимых значений GB/T 5779.1, не снижают усилие зажима или надежность работы. Резьбовой хвостовик несет основную часть приложенной нагрузки; головка в основном обеспечивает фиксацию и позиционирование, поэтому ее зона напряжения остается небольшой. Данные серийного производства показывают, что шестигранный винт диаметром 0,25 дюйма постоянно соответствует или превосходит заданные механические требования, что делает его полностью надежным для общего промышленного применения, пищевой промышленности и медицинской промышленности.
Обширные внутренние испытания, включающие определение момента затяжки до разрушения и растягивающей нагрузки, подтверждают, что незначительные трещины в головке, попадающие в пределы допустимых значений GB/T 5779.1, не снижают усилие зажима или надежность работы. Резьбовой хвостовик несет основную часть приложенной нагрузки; головка в основном обеспечивает фиксацию и позиционирование, поэтому ее зона напряжения остается небольшой. Данные серийного производства показывают, что шестигранный винт диаметром 0,25 дюйма постоянно соответствует или превосходит заданные механические требования, что делает его полностью надежным для общего промышленного применения, пищевой промышленности и медицинской промышленности.
IV. Поставка и отделка
Этот винт имеет натуральное (непокрытое) покрытие, сохраняющее присущую нержавеющей стали SS304 коррозионную стойкость. Он поставляется на складе длиной 1/2 дюйма и доступен для быстрой доставки, даже в количествах, необходимых для изготовления прототипов. При сотрудничестве с надежными китайскими поставщиками пользователи могут рассчитывать на стабильное качество, документированный контроль технологического процесса и полную прослеживаемость — ключевые факторы для высокоточных электромеханических изделий и гигиенических условий.
Этот винт имеет натуральное (непокрытое) покрытие, сохраняющее присущую нержавеющей стали SS304 коррозионную стойкость. Он поставляется на складе длиной 1/2 дюйма и доступен для быстрой доставки, даже в количествах, необходимых для изготовления прототипов. При сотрудничестве с надежными китайскими поставщиками пользователи могут рассчитывать на стабильное качество, документированный контроль технологического процесса и полную прослеживаемость — ключевые факторы для высокоточных электромеханических изделий и гигиенических условий.
В заключение, хотя растрескивание головки может вызывать опасения, правильный подбор материалов, оптимизированная ковка и строгий контроль качества делают этот шестигранный винт абсолютно безопасным для выполнения своей предполагаемой несущей функции. Соблюдение вышеуказанных рекомендаций гарантирует надежную работу без излишнего усложнения или увеличения стоимости.